Novinky z oboru
Domů / Novinky / Novinky z oboru / ATL Molding Automatic Line: Řešení pro přesné tváření trubek pro automobilový průmysl
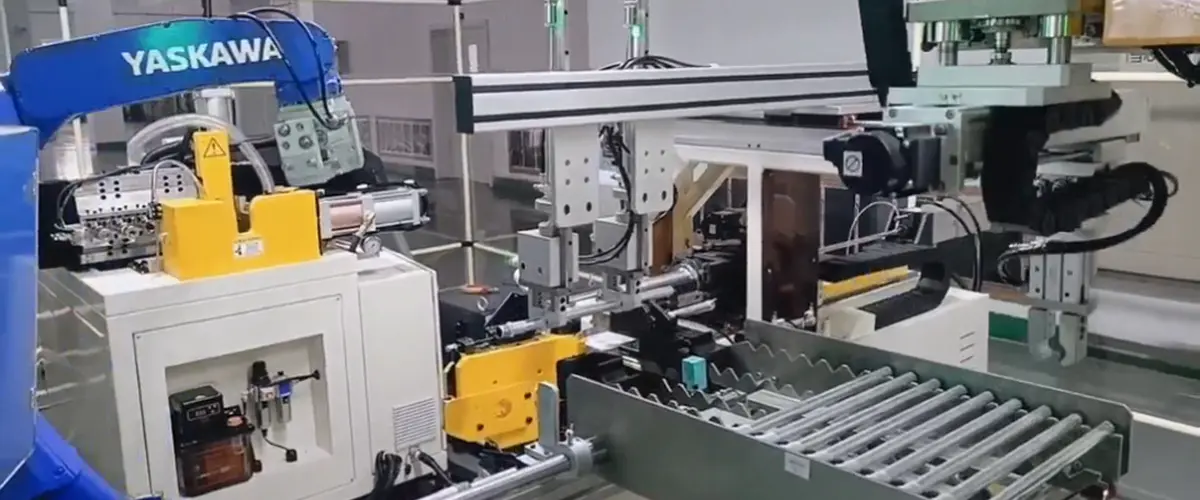
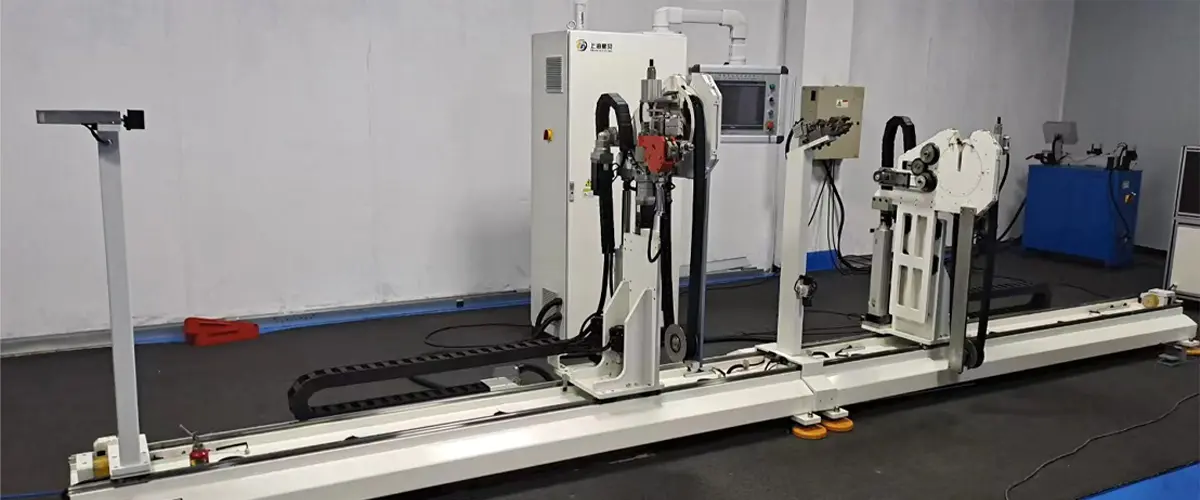
V mnoha závodech na zpracování trubek není úzkým místem jednotlivé ohýbačky, ale přenos dílů mezi stanicemi. Operátoři přesunou trubky z ohýbačky do jednotky pro tváření konců, poté do stroje na srážení hran a cyklus se opakuje. Každý přenos přináší chyby zarovnání, škrábance a kolísání doby cyklu. Výsledkem je výrobní linka, která nikdy nedosáhne své teoretické kapacity. Automatická lisovací linka ATL od Shanghai Fubei Electromechanical Equipment Co., Ltd. řeší tento problém integrací ohýbání, tvarování konců a přenosu do jednoho řízeného systému.
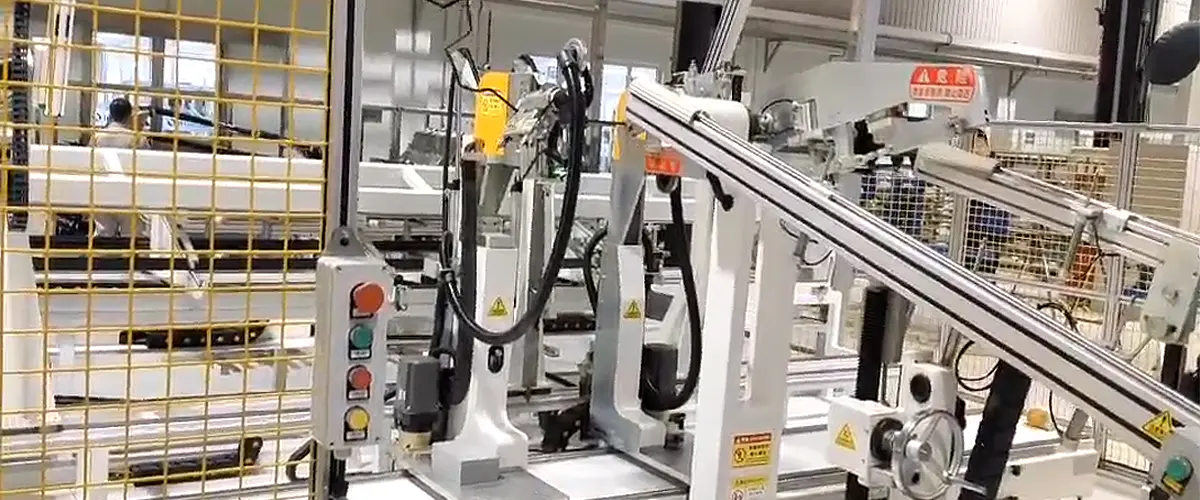
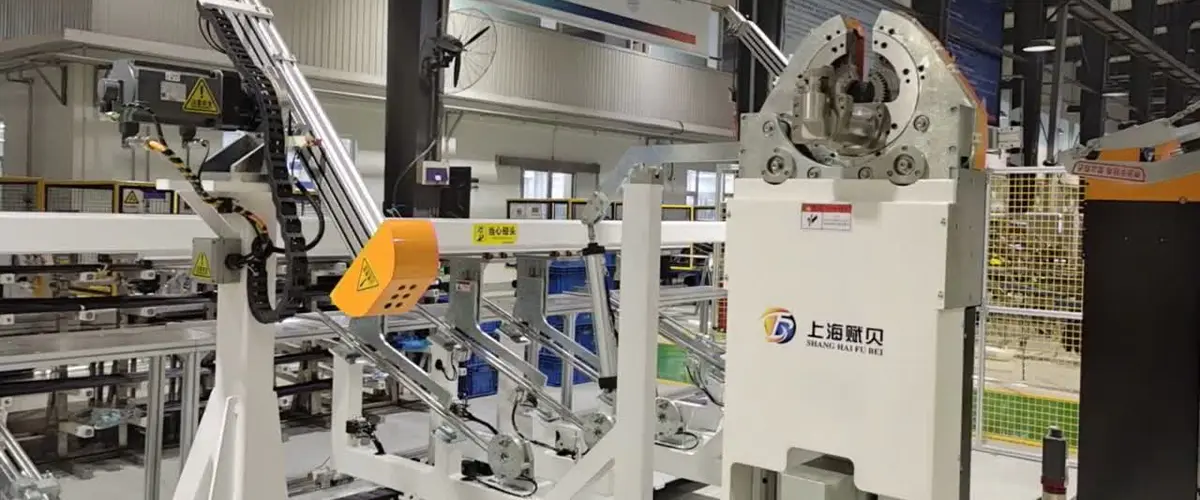
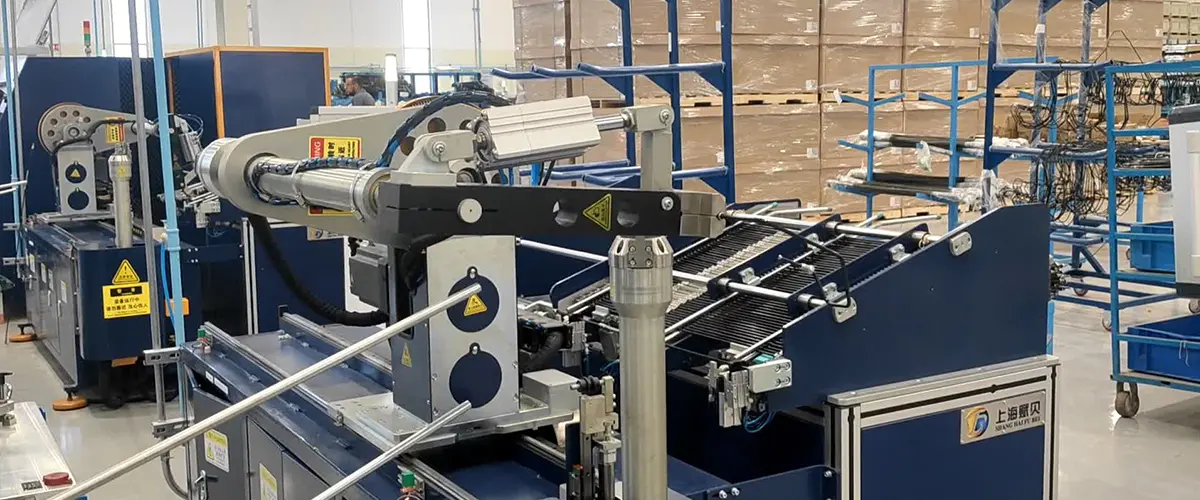
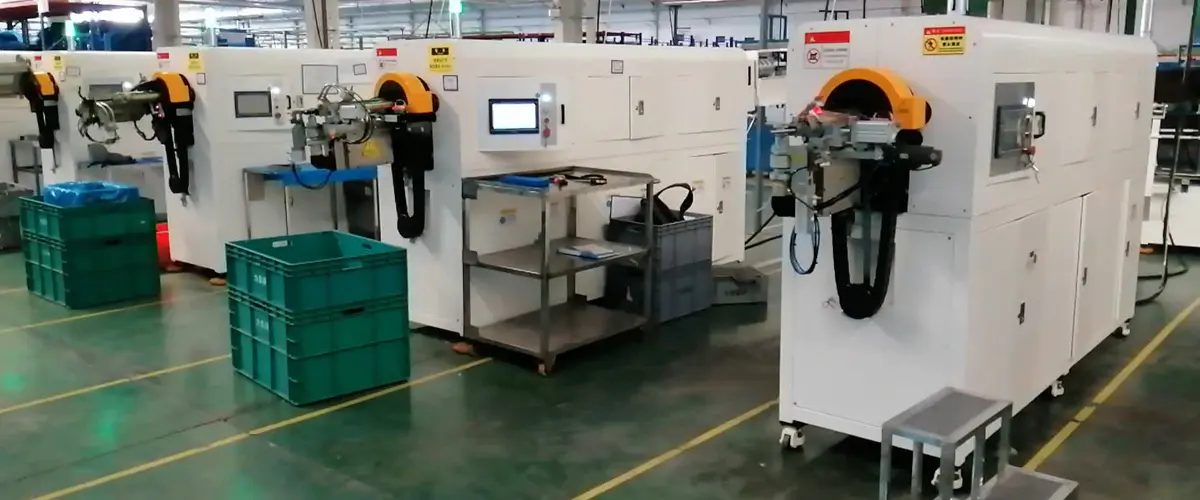
The Formovací automatická linka ATL je flexibilní systém zpracování trubek určený pro velkosériovou výrobu. Začíná to mechanickým nebo servopoháněným podávacím mechanismem, který umístí přímou nebo předem ohnutou trubku do tvářecích stanic. Linka pak provádí několik operací v sekvenci: tvarování konců (rozšíření, obrubování nebo obruba), ohýbání (jednoduchá nebo dvojitá hlava) a někdy srážení hran nebo spřádání v závislosti na konfigurovaných stanicích.
To, čím se tato linka liší od shluku samostatných strojů, je vestavěný přenos a koordinace PLC. Každá stanice je propojena s ostatními, takže trubice se nemůže přesunout k další operaci, dokud není potvrzeno, že je ta předchozí dokončena. To eliminuje běžný problém s „plovoucí tolerancí“, kdy díly po několika ručních předáváních vybočují ze specifikace. U vysokopevnostních ocelových trubek nebo tenkostěnných hliníkových trubek používaných v automobilových klimatizačních linkách je tato konzistence rozhodující.
 Automatizovaná linka pro tvarování a montáž trubek od začátku do konce Tato integrovaná linka automatizuje nakládání, odstraňování otřepů, současné tvarování konců, montáž matic a kontrolu pro trubky od 1 000 do 5 000 mm, čímž zajišťuje stálou kvalitu a snižuje ruční manipulaci. Zobrazit produkt →
Shanghai Fubei navrhuje automatickou formovací linku ATL se stejným servořízením a filozofií HMI, jakou používá v jiných zařízeních na zpracování trubek. Obsluha jednou nastaví program a linka přepne mezi velikostmi zkumavek pomocí uložených receptur. To umožňuje uživateli provozovat dávku brzdových trubek ráno a dávku klimatizačních trubek odpoledne, aniž by bylo nutné znovu vybavovat celou linku.
Při nákupu automatické linky není první otázkou cena, ale očekávaná návratnost. Automatická formovací linka ATL nabízí měřitelné zisky ve třech oblastech: konzistence, průchodnost a mzdové náklady.
Konzistence pochází z deterministického cyklu. V ruční buňce může operátor otočit trubici o 90 stupňů s mírným posunem. V řadě ATL odkazuje upínací přípravek na trubici pokaždé v pevném bodě. Úhly ohybu jsou řízeny servomotory s uzavřenou zpětnou vazbou, nikoli náladou nebo únavou obsluhy.
Propustnost se zlepšuje, protože linka běží nepřetržitě. Zatímco jedna stanice tvoří konec, ohýbací hlava se může pohybovat do další polohy. Překrývající se pohyb znamená, že doba cyklu je mnohem kratší než součet časů jednotlivých stanic.
Náklady na pracovní sílu jsou nižší, protože jeden operátor může dohlížet na celou linku místo tří nebo čtyř lidí u samostatných strojů. Úkolem operátora se stává nakládání surovin, monitorování HMI a zpracovávání příležitostných alarmů, neprovádění opakujících se manuálních prací.
Chcete-li si udělat konkrétní obrázek, zvažte dva běžné scénáře při porovnávání ATL formovací automatické linky s manuálními nebo poloautomatickými přístupy:
| Faktor | Ruční / Poloautomatická buňka | ATL Molding Automatic Line |
|---|---|---|
| Konzistence cyklu | ±0,3 mm až ±0,8 mm v závislosti na operátorovi | ±0,1 mm nebo lepší se servo upínáním |
| Přepínání mezi velikostmi trubek | 30–60 minut s ručním nastavením | 5–15 minut pomocí uložených receptů |
| Počet operátorů | 3–4 operátory pro ekvivalentní výstup | 1 operátor pro dohled nad linkou |
| Míra zmetkovitosti | 1–3 % typické pro malosériovou práci | 0,2–0,5 % dosažitelné pomocí stavědel |
Tyto údaje představují typické průmyslové rozsahy a budou se lišit v závislosti na skutečném materiálu trubky, tloušťce stěny a konfiguraci. Klíčové je, že automatická linka nepřidává funkce kvůli technologii; odstraňuje variabilitu, která způsobuje odpad a přepracování v ručních buňkách.
Investice do ATL formovací automatické linky se vrátí, když je roční objem dostatečně vysoký. Ruční buňka může být nákladově efektivnější pro dílnu, která provozuje krátké série mnoha různých velikostí trubek. Ale v závodě, který vyrábí stejnou rodinu trubkových sestav po dlouhou sezónu, automatická linka rychle předběhne ruční buňku v celkových nákladech na díl. To je důvod, proč většina nákupů ATL lisovacích automatických linek pochází od velkoobjemových výrobců automobilových a HVAC komponentů.
Před výběrem ATL lisovací automatické linky by si kupující měl ověřit, že stroj dokáže zpracovat jejich specifické portfolio trubek. Nejdůležitější parametry jsou:
Rovněž stojí za to se ptát na schopnost linky integrovat upstream a downstream zařízení. Například CNC ohýbačka trubek s dvojitou hlavou může být použita na stejné lince pro současné ohýbání obou konců, což je zvláště užitečné pro trubky ve tvaru U v klimatizačních systémech.
Dvouhlavá CNC ohýbačka pro přesné hydraulické trubky 15osá servopoháněná ohýbačka pro trubky 4,76–6,35 mm vnějšího průměru, podporující ohyby až do 180° s automatickým nakládáním a vykládáním, ideální pro brzdová a hydraulická vedení vyžadující opakovatelnou přesnost. Zobrazit produkt → Při hodnocení dodavatele požádejte o studii způsobilosti procesu. Dodavatel by měl být schopen ukázat rozměrová měření provedená v průběhu výroby, nikoli pouze vzorek tří dílů. Spolehlivý výrobce zdokumentuje upínací strategii, kompenzaci zpětné pružiny ohybu a konstrukci nástroje pro tváření konců.
Ještě jedno praktické doporučení: požádejte o odkaz na linku provozující podobný materiál trubek. Pokud výrobce nemůže zajistit funkční instalaci s podobným vnějším průměrem, tloušťkou stěny a poloměrem ohybu, je to varovný signál. Lisovací automatická linka ATL může být vyladěna pro konkrétní materiál, ale toto vyladění je nejspolehlivější, když to dodavatel již provedl pro srovnatelný projekt.
Většinu poptávky po ATL formovacích automatických linkách řídí dvě odvětví: výroba automobilů a klimatizací. V automobilovém průmyslu jsou nejběžnějším použitím sestavy potrubí klimatizace a sestavy brzdových potrubí.
Potrubí automobilové klimatizace se obvykle vyrábí z trubek z hliníkové slitiny s tenkými stěnami. Potřebují čisté koncové tvary pro připojení O-kroužků a přesné ohyby pro vedení trubky vnitřní dutinou vozidla. Návrh automatické výrobní linky speciálně pro tuto aplikaci může zahrnovat stanici pro testování těsnosti po tvarování, takže linka nejen vyrábí trubku, ale také ji ověřuje, než opustí automatickou buňku. Shanghai Fubei nabízí specializovanou automatickou výrobní linku pro tvarování automobilových klimatizačních trubek, která sdílí stejné základní komponenty jako automatická lisovací linka ATL, ale balí je pro toto specifické použití.
Flexibilní automatizovaná linka pro asymetrické tvarování konců trubek Tato linka provádí různé operace na každém konci trubky, včetně tvarování, ohýbání a robotického přenosu, vhodné pro klimatizační potrubí nebo brzdová potrubí s různými požadavky na připojení na každé straně. Zobrazit produkt → Výroba brzdových trubek je náročnější případ. Brzdová vedení mají kritické bezpečnostní funkce, takže rozměry musí být dodrženy a povrch trubky nesmí být poškrábaný nebo promáčknutý. Čistý posuv a nízkotlaké uchopení ATL formovací automatické linky lze nakonfigurovat tak, aby se zabránilo poškození povrchu. Stejná linka zvládne tvarování konců s dvojitým lemem, které je nutné pro brzdové spoje.
V klimatizačním průmyslu se linka často používá pro měděné trubky používané v kondenzátorech a výparnících. Zde je hlavním zájmem čistota a prevence měděných třísek uvnitř trubky. Uzavřený tvarovací prostor ATL formovací automatické linky pomáhá zadržovat třísky a prach a může být vybaven vakuovým odsáváním třísek.
Výběr správné automatické linky je dlouhodobé rozhodnutí. Automatická lisovací linka ATL od Shanghai Fubei je navržena tak, aby byla adaptabilní a její výkon do značné míry závisí na specifikaci správných stanic, nástrojů a řídicího softwaru pro vaše potrubí. Pokud hodnotíte linku, začněte s vašimi aktuálními výkresy trubek a cílovými objemy výroby. Poté s výrobcem prodiskutujte dobu cyklu, možnosti přepínání a funkce zajištění kvality. Další informace o inženýrském přístupu společnosti Shanghai Fubei a jejích zkušenostech se zpracováním trubek naleznete navštivte naši stránku o . Vysvětluje zaměření společnosti na servořízení a zákaznická řešení pro automobilový průmysl a HVAC sektory.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, průmyslová zóna Shihudang, okres Songjiang, Šanghaj, Čína
autorská práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervováno Továrna na automatizované zpracování potrubí