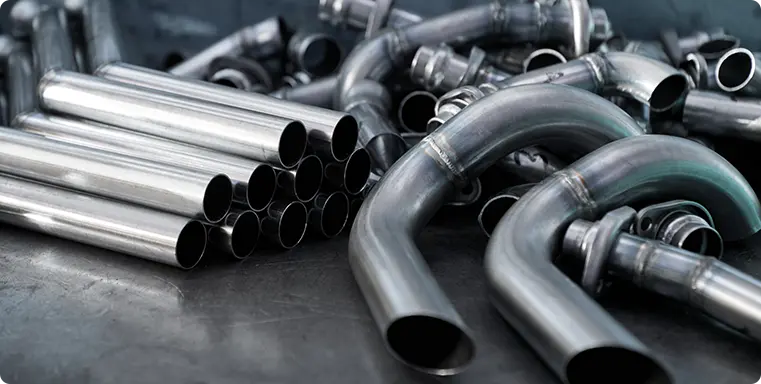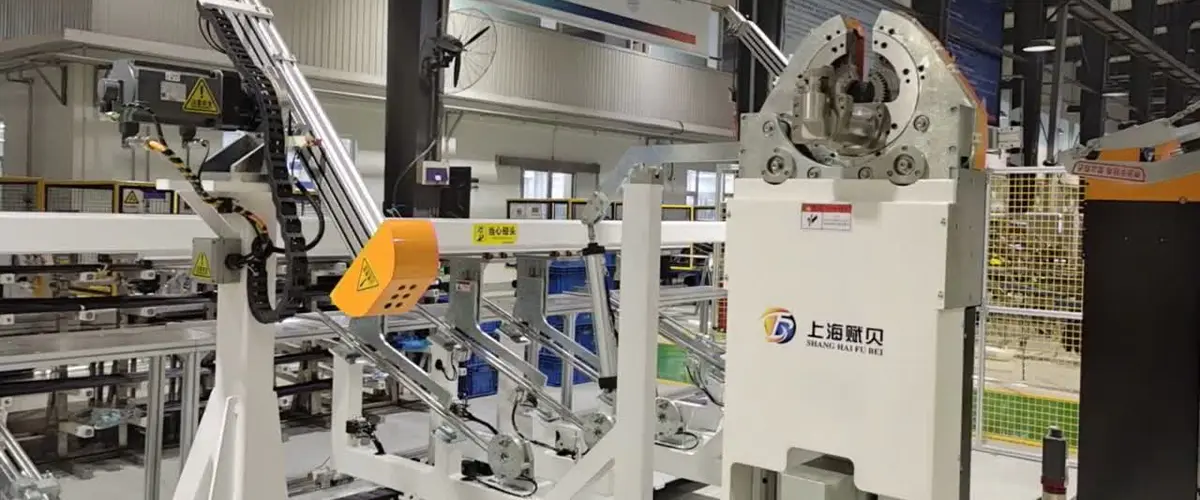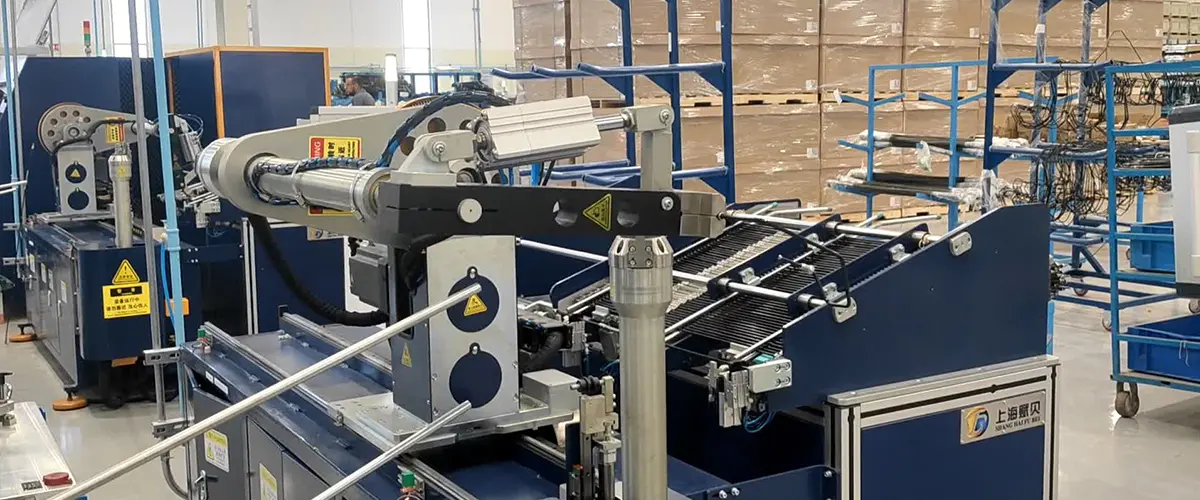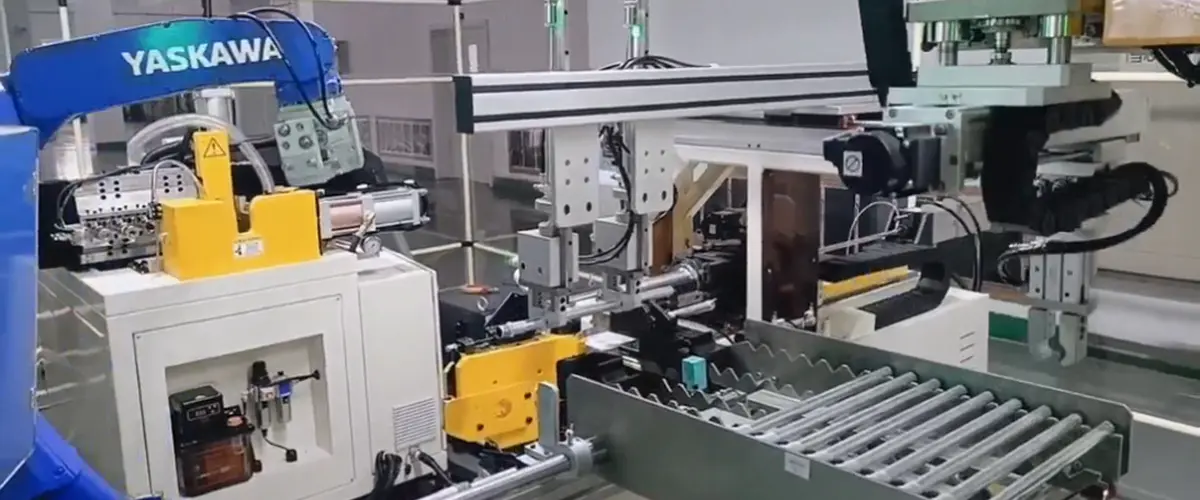


Tato automatizovaná linka na zpracování trubek zvládá kompletní sekvenci výroby trubek v délkovém rozsahu 1 000–5 000 mm, integruje automatické nakládání, odstraňování otřepů, srážení hran, tvarování konců, montáž matic a kontrolu rozměrů do kontinuálního jednotného pracovního postupu.
Automatické načítání: Zkumavky se do linky přivádějí automaticky ze zásobovací stanice, čímž odpadá nutnost ručního polohování na začátku sekvence a udržuje se stálý, konzistentní rytmus podávání do navazujících procesů.
Odjehlování a srážení hran : Při vstupu jsou oba konce každé trubky zbaveny otřepů a zkoseny, aby se odstranily ostré hrany a byly připraveny konce trubek pro tvarování a montáž. Čisté, správně zkosené konce jsou rozhodující pro spolehlivé utěsnění a spojení v hotové sestavě.
Tvarování konců – oba konce současně: Linka provádí tvarování konců na obou koncích trubky současně, čímž se doba cyklu zkracuje na polovinu ve srovnání se sekvenčním zpracováním na jednom konci. Operace tváření se provádějí na specifikovanou geometrii se všemi nastaveními polohy a hloubky servopohonem pro vysokou rozměrovou přesnost a opakovatelnost.
Automatická montáž matic: Po tvarování integrovaná stanice pro montáž matic automaticky nainstaluje specifikovanou matici na každý konec trubky. Automatizace tohoto kroku eliminuje ruční operaci podsestavy, která je pracná a je běžným zdrojem nekonzistentnosti polohování.
Rozměrová kontrola: Každý hotový díl je před opuštěním linky automaticky změřen na klíčové rozměry – včetně geometrie konce, celkové délky trubky a polohy sestavy matice. Díly, které nespadají do tolerance, jsou identifikovány a odděleny, což zabraňuje tomu, aby se nevyhovující produkt dostal k následné montáži, a snižuje celkové náklady na přepracování.
Změna na základě receptury: Všechny parametry procesu – včetně průměru trubky, délky, tvarovací geometrie a typu matice – jsou uloženy jako pojmenované výrobní receptury. Přepínání mezi čísly dílů vyžaduje pouze výběr receptury; stroj automaticky upraví všechny relevantní osy a nastavení, čímž zkracuje dobu přechodu a snižuje riziko chyb nastavení.
Ukládání dat a sledovatelnost: Data o zpracování pro každý díl nebo výrobní šarži jsou zaznamenávána a vyhledávána, což podporuje požadavky na sledovatelnost kvality běžné v automobilovém průmyslu a regulovaných dodavatelských řetězcích.
Vysoká automatizace s přesností serva: Všechny polohovací a nastavovací funkce na celé lince jsou řízeny servomotorem, což zajišťuje konzistentní přesnost při dlouhých, nepřerušovaných výrobních sériích. Kombinace simultánního duálního zpracování a plné automatizace má za následek vysokou propustnost s minimálním zapojením operátora nad rámec počátečního nastavení a monitorování.