Novinky z oboru
Domů / Novinky / Novinky z oboru / Plně automatická dvouhlavá ohýbačka trubek: Praktický průvodce kupujícího
Plně automatický stroj na ohýbání trubek s dvojitou hlavou má tendenci měnit dílnu spíše tiše než dramaticky. Namísto toho, aby operátor vkládal jeden ohyb po druhém do jediné hlavy, pracují dvě ohýbací hlavy na stejné trubce – někdy v rámci stejného cyklu –, zatímco stroj se o podávání, otáčení a polohování stará sám. Pro každého, kdo vyrábí opakovatelné sestavy trubek v objemu, skutečný zisk není číslo na technickém listu. Je to stálý rytmus, který stroj přináší do průchodnosti, zmetkovitosti a počtu zaměstnanců.
Následuje praktický pohled na to, jak jsou tyto stroje stavěny, co vlastně specifikace znamenají v každodenní výrobě a co stojí za to zkontrolovat, než se usadíte na konfiguraci.
Fráze se v obchodě používá volně. U hydraulické ohýbačky s dvojitou hlavou se mohou obě hlavy pohybovat společně, ale operátor stále nakládá trubku, tlačí ji proti dorazu a spouští každý ohyb. Skutečně automatický stroj tuto smyčku uzavírá. Servopohonné osy posuvu a otáčení indexují trubku mezi ohyby, hlavy jsou naprogramovány pro kompenzaci úhlu a odpružení a uložený recept reprodukuje celou sekvenci stisknutím tlačítka.
V praxi oddělují automatické a poloautomatické zařízení tři funkce:
Když jsou přítomny všechny tři, stejný stroj může posouvat jedno číslo dílu nebo se pohybovat mezi řadou podobných dílů, aniž by zkušená ruka znovu vytáčela každou osu. Tato flexibilita je často cennější než hlavní doba cyklu, zejména v závodech provozujících smíšené šarže.
Pokud je ohýbání trubek pro váš tým stále novinkou, použijte našeho průvodce v otevřeném jazyce jak funguje stroj na ohýbání trubek pokrývá základy geometrie nástrojů, upínání a ohybu, než začnete porovnávat modely.
Dvě hlavy na jedné posteli zní jednoduše, ale jejich vzájemný vztah definuje, co stroj dokáže vyrobit. Tento vztah stojí za to zjistit včas, protože je mnohem obtížnější jej později změnit než možnost ovládání nebo sadu nástrojů.
Ne každý design s dvojitou hlavou ohýbá oba konce najednou. Některé stroje zrcadlí hlavy a vytvářejí symetrické díly v jediném cyklu – řídítka, rámy sedadel, jednoduché tvary U, symetrické vedení kapaliny. Jiné udržují hlavy nezávislé, takže levé a pravé ohyby se mohou lišit v úhlu a v rovině ohybu. Oba jsou legitimně „dvouhlaví“, ale řeší jiné problémy.
Praktickým limitem u mnoha dílů je spíše geometrie než tonáž. Druhý ohyb se může pokusit projít prvním ohybem, nebo se trubice může uprostřed cyklu zanést do těla hlavy. Stavitelé to řeší roztečí hlav, nastavitelnými délkami ohybových ramen a pečlivým řazením pořadí ohybů. Pokud má váš díl malou vzdálenost od středu ke středu, zvyšte ji na začátku rozhovoru – desetiminutová kontrola výkresu vám může ušetřit měsíce řešení.
Dva ohyby na jedné trubce znamenají dvě šance na nahromadění chyby. Servořízení, pevný rám a opakovatelné upínání udržují vzdálenost mezi ohyby stabilní – což je přesně rozměr, který umísťuje díl ve vozidle nebo v sestavě. Důslednost je to, co odděluje stroj, který vypadá dobře v demonstraci, od stroje, který drží toleranci ve čtyřiceti týdnu.
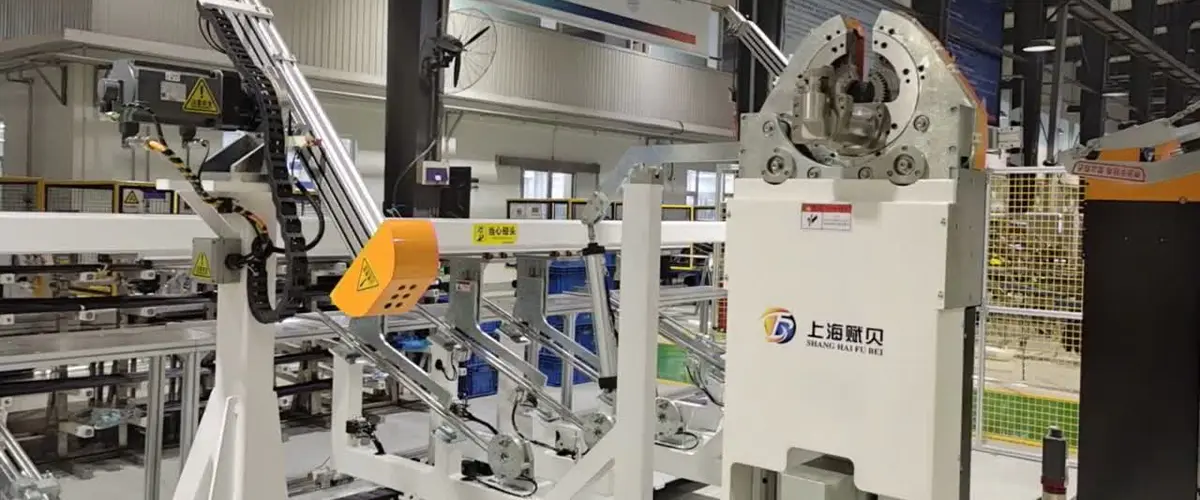
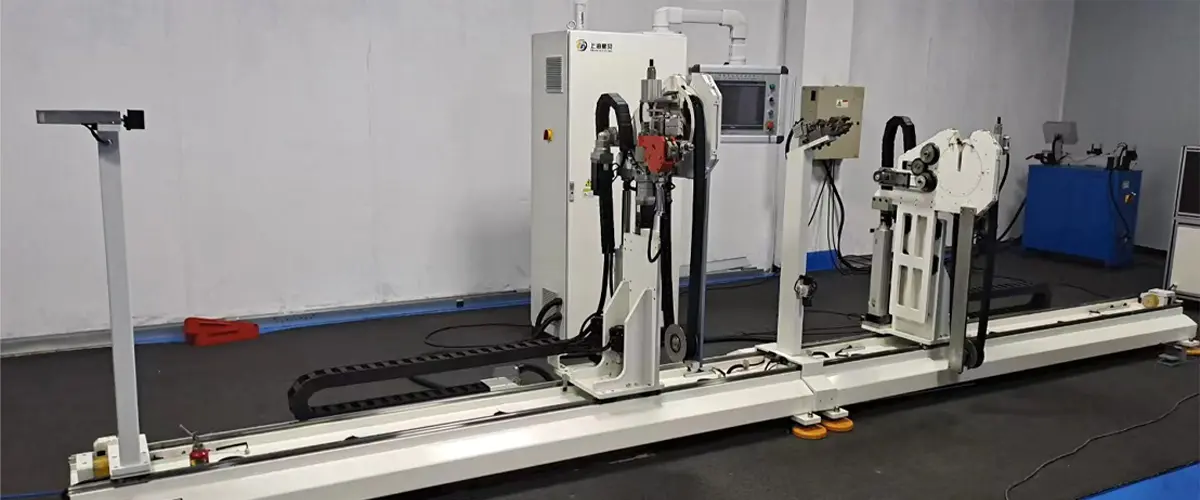
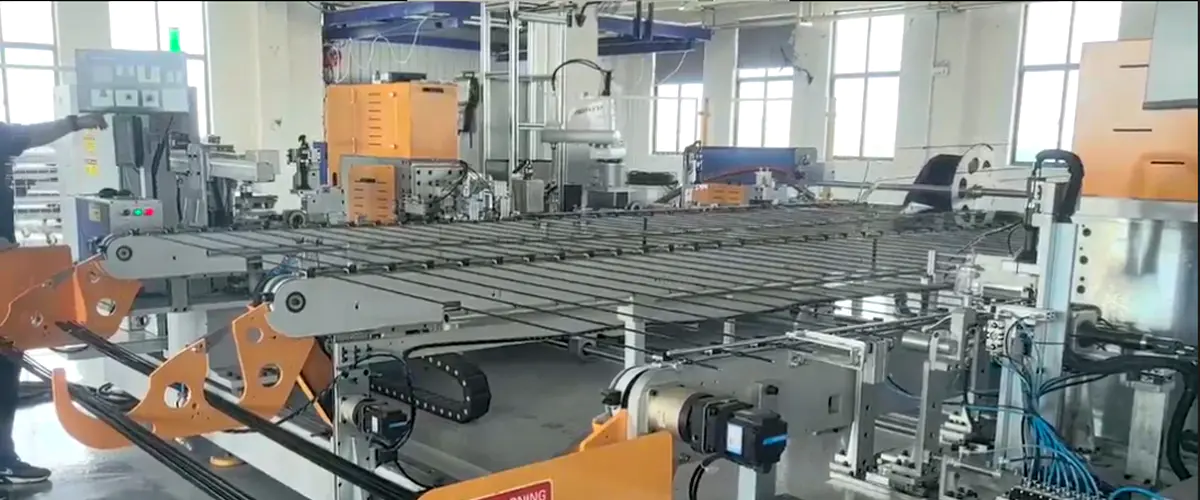
 Plně automatický dvouhlavý stroj na ohýbání trubek Tato plně automatická CNC dvouhlavá ohýbačka trubek zkonstruovaná pro bezobslužnou velkoobjemovou výrobu trubek v rozsahu délek 1 000–5 000 mm zvládne kompletní proces... Zobrazit produkt →
Náš vlastní plně automatický dvouhlavý stroj byl vyvinut přesně pro tuto otázku: jak udržet dva ohyby konzistentní, zatímco operátor pouze dohlíží.
Čísla modelů se liší od výrobce k výrobci, ale základní srovnání se obvykle týká tří tříd strojů. Níže uvedená tabulka představuje zjednodušený způsob, jak umístit kandidátský stroj, než se podíváte na jeho podrobný technický list.
| To co srovnáváš | Hydraulická dvouhlavice | CNC dvouhlavý | Plně automatická dvojitá hlava |
|---|---|---|---|
| Nastavení úhlu ohybu | Manuální zastavení nebo číselník | Naprogramováno pro každou osu | Naprogramováno s kompenzací |
| Posuv trubky a rotace | Řeší operátor | Částečně napájen | Servo-indexované, uzavřená smyčka |
| Změna | Dlouhé, závislé na nářadí | Několik minut | Vyvolání receptu, obvykle minut nebo méně |
| Role operátora | Načte a spustí každý ohyb | Načte a potvrdí cyklus | Dohlíží a doplňuje zásoby |
| Nejlépe sedí | Nízký objem, jednoduché díly | Smíšené šarže | Opakovatelné sestavy s vyšším objemem |
Kromě toho čtyři čísla rozhodují o tom, zda stroj vyhovuje vašim dílům: maximální průměr trubky, tloušťka stěny pro materiál, který skutečně zpracováváte, nejmenší poloměr středové osy dostupný s vaším nástrojem a použitelná vzdálenost mezi dvěma hlavami.
Dvouhlavé ohýbání je nejlepší tam, kde má díl dva ohyby, které se musí vzájemně shodovat – typicky trubky malého průměru v automobilovém průmyslu. Do této kategorie spadají brzdová vedení, palivová a výparová vedení, klimatizační vedení, rámy sedadel a zábradlí a všechny trestají nekonzistenci při pozdější montáži.
Výroba brzdového potrubí je dobrým příkladem toho, jak náročná může být aplikace. Průměry jsou malé, rádiusy jsou těsné a každá šňůra musí po rozšíření čistě spárovat s armaturami. Stroj, který drží délku řezu a polohu ohybu, udržuje celou následnou operaci poctivou.
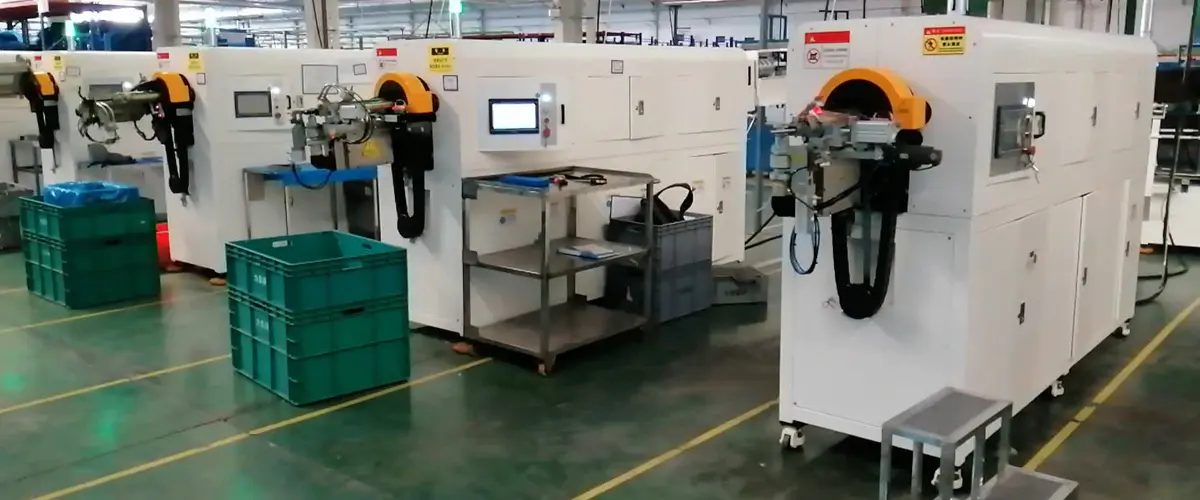
Dvouhlavý ohýbač trubek pro brzdové trubky Synchronizace dvou stanic: Prolomení překážek v produktivitě Brzdové trubky jsou obvykle dlouhé, štíhlé trubky – jako například brzdová vedení automobilů. Konvenční si... Zobrazit produkt → To je zdůvodnění naší dvojité ohýbačky brzdových trubek: dva kontrolované ohyby, opakovatelné polohování a cyklus, který nezávisí na únavě obsluhy na konci směny.
Dalším přirozeným domovem pro tuto třídu zařízení je potrubí automobilové klimatizace. Řádky jsou dlouhé, vedení je složité a sekvence ohybů musí respektovat jak vůli pod kapotou, tak kování na každém konci. Tam, kde to odůvodňují objemy, se ohýbačka stává jednou stanicí v lince spíše než samostatným strojem.
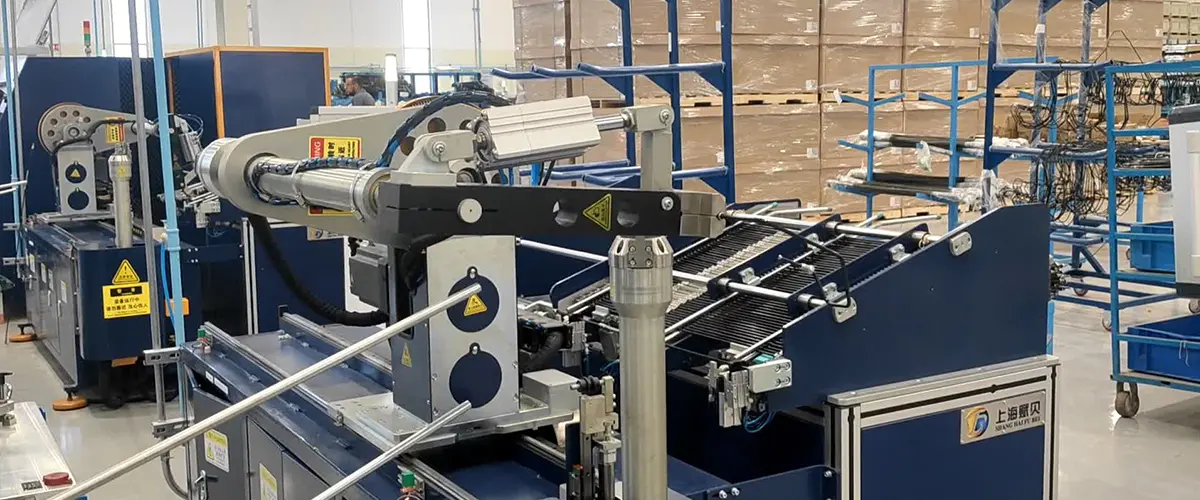
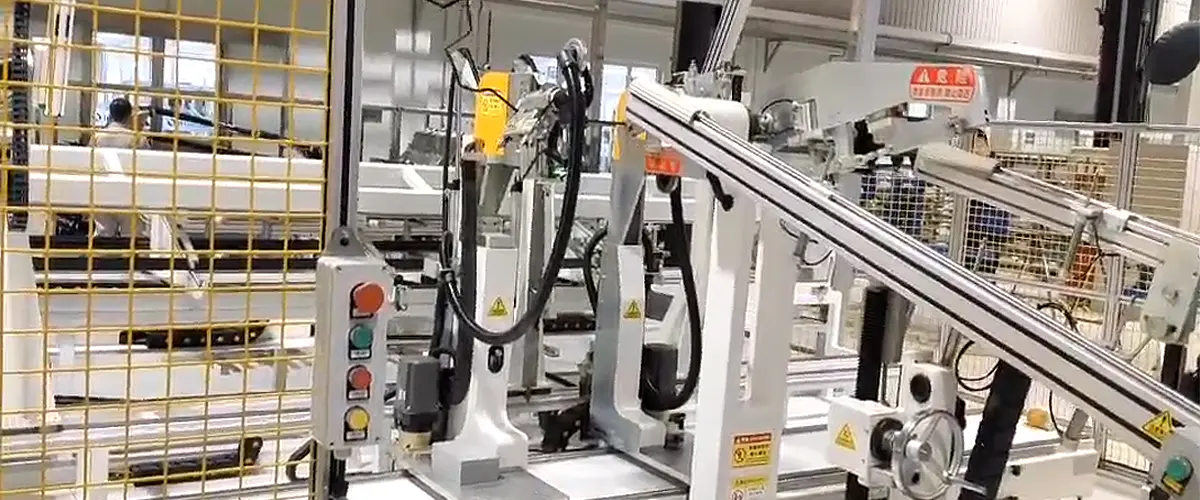
Automatická linka na tvarování potrubí klimatizace Integrovaná linka kombinuje nakládání, tvarování konců, ohýbání a vykládání s robotickým přenosem a změnou na základě receptury pro různé díly trubek. Zobrazit produkt → To je směr, kterým se ubírá naše automatická linka na tvarování klimatizačních trubek, a odráží to širší bod: ohýbač málokdy žije sám. Sedí mezi řezáním, tvarováním konců, rozšiřováním, krimpováním a testováním těsnosti. Když jsou tyto stanice specifikovány společně, manipulace s díly mezi nimi – nikoli samotné ohýbání – se obvykle ukáže jako největší skrytý náklad.
Ohybové čelisti, čelisti stěračů, trny a kleštiny se opotřebovávají a jejich stav se v dílu projeví dlouho předtím, než se objeví na ovládací obrazovce. Zeptejte se kteréhokoli stavitele, jak se mění nástroje, jak se podkládají nebo seřizují a jak se sleduje opotřebení. Stroj s vynikajícími osami a nepohodlným přístupem k nástrojům vás bude stát více ztracených minut, než získáte za dobu cyklu.
Programování si zaslouží stejnou kontrolu. Dobrý systém receptur umožňuje vytvořit novou součást z výkresu nebo 3D modelu během krátkého sezení, poté ji jednou vylepšit a znovu použít navždy. Špatná dokumentace tiše zdaňuje každé budoucí nastavení, takže požádejte o zobrazení skutečné obrazovky programu a instalačního listu, který k ní patří.
Před porovnáním cenových nabídek dejte dohromady následující. Výrazně to zkrátí konverzaci a obvykle dostanete upřímnější odpověď.
Stroje, které přicházejí s jasným nastavením, bývají produktivní během několika dní. Strojům, které dorazí s manuálem a podáním ruky, to trvá déle, bez ohledu na to, jak dobrý je hardware.
Většina neplánovaných zastávek vede zpět k malému seznamu: mazání trnu, opotřebení matrice stěrače, uchycení kleštiny a kalibrace délky posuvu po těžké havárii. Každodenní kontrola prvních tří a měsíční kontrola čtvrtého zabrání většině z nich. Servoalarmy, když se objeví, jsou obvykle spíše příznakem mechanického problému než příčinou – suchý trn nebo špatně seřízená matrice spustí osu dlouho předtím, než se něco zlomí.
Výrobci, kteří stroj dodávají, by vám také měli být schopni sdělit díly podléhající opotřebení, jejich předpokládanou životnost a způsob jejich objednání. Tento jediný rozhovor vypovídá hodně o tom, jak bylo zařízení navrženo.
Shanghai Fubei Electromechanical Equipment vyrábí zařízení na zpracování trubek od roku 2012, pracuje v okrese Songjiang v Šanghaji. Sortiment produktů sahá od jednohlavých a dvouhlavých ohýbaček až po stroje na výrobu nylonových a PA trubek, zařízení pro tvarování konců trubek, srážecí, dopřádací a krimpovací stroje a kompletní tvarovací linky pro automobilové aplikace. Pod většinou se nachází servořízení a ovládání počítačem.
Při každodenním používání je důležitější, že stejný tým se stará o stroj, nástroje a integraci linky. Když se součástka nebude chovat – tvrdohlavý rádius, odpružení, které se neusadí, ohyb, který si pokazí vlastní hlavu – pomáhá mluvit s lidmi, kteří celý systém staví, spíše než s jednou izolovanou stanicí. Můžete si přečíst více o našem zázemí a o tom, jak pracujeme pokud tento přístup vyhovuje způsobu nákupu vybavení.
Nejrychlejším způsobem, jak získat užitečnou odpověď na plně automatickém stroji na ohýbání trubek s dvojitou hlavou, je posílat výkresy, nikoli abstraktní otázky. Průměr trubky, tloušťka stěny, materiál, požadované poloměry a nejtěžší část v rodině nám během pěti minut řeknou více než dlouhá diskuse o specifikaci. Odtud můžeme jasně říci, která konfigurace se hodí, které funkce můžete přeskočit a kde budou pravděpodobně sedět skutečná omezení na vaší straně – ať už u nás nakonec nakoupíte nebo ne.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, průmyslová zóna Shihudang, okres Songjiang, Šanghaj, Čína
autorská práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervováno Továrna na automatizované zpracování potrubí