Novinky z oboru
Domů / Novinky / Novinky z oboru / Dvouhlavá ohýbačka brzdových trubek: Praktický průvodce precizností pro kupujícího
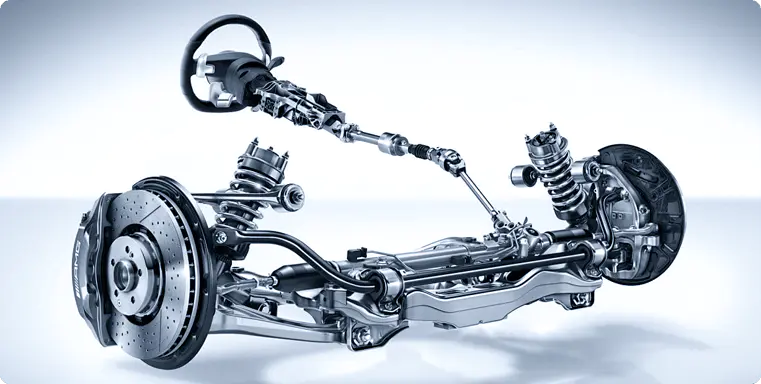
Brzdové trubky jsou tou nejméně shovívavou trubkou na jakémkoli vozidle. Jsou krátké, tenkostěnné, vedené kolem držáků, spojek a závěsného hardwaru a téměř vždy potřebují ohyb blízko každého konce, často v různých rovinách. Na opravárenské stolici je naprosto rozumné dělat jednu čáru po druhé ručně. Při výrobě nebo při přetrubování podvozku podle vzoru musí ohyb na jednom konci souhlasit s ohybem na druhém s přesností na milimetr, jinak linka jednoduše nedosáhne svého montážního bodu bez napětí. To je přesný problém, který má vyřešit dvouhlavá ohýbačka trubek pro brzdové trubky: oba konce jsou vytvořeny z jedné upínací polohy, v jednom cyklu, z jednoho základu.
Většina brzdových potrubí osobních automobilů je 4,75 mm (3/16 palce) potrubí s poměrně tenkou stěnou, někdy jednostěnnou, často potaženou PVF, zinkem nebo mědí a niklem. Malý průměr je činí dostatečně pružnými pro vedení, přesto je stěna trubky dostatečně tenká, že neopatrné nástroje zploští část, zvlní vnitřek ohybu nebo popraská povlak na vnějším poloměru. Jakákoli z těchto závad je potenciálním bodem selhání na bezpečnostním okruhu.
Druhým problémem je délka. Brzdové potrubí vede mezi hlavním válcem nebo blokem ABS a hadicí na konci kola a obvykle je uloženo ve svorce nebo konzole v jednom nebo dvou mezilehlých bodech. Pokud je celková rozvinutá délka vzdálena byť jen o několik milimetrů, vlasec se odpruží od spony nebo zatíží převlečné matice. Klasickým zdrojem této chyby je ohýbání obou konců odděleně, přičemž trubka mezi nimi není upnutá.
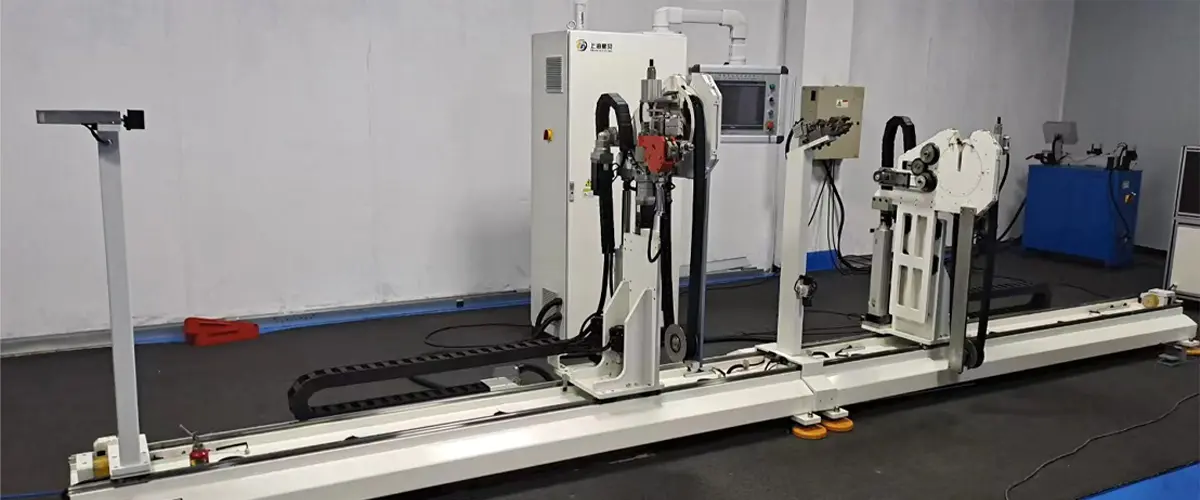
Dvouhlavý stroj nese dvě ohýbací hlavy na společném loži. Trubka je upnuta jednou uprostřed, mezi hlavami, a rozteč hlav definuje přímou vzdálenost mezi dvěma tečnami ohybu. Každá hlava pak otáčí svým vlastním tvarovačem, aby nakreslila ohyb, buď současně nebo v řízené sekvenci. Protože trubka nikdy neopustí svou svorku, rovinný vztah mezi dvěma ohyby je zajištěn strojem spíše než okem operátora.
Praktický vliv na práci brzdového vedení je významný. Nastavení je jeden program nebo jedno mechanické nastavení místo dvou, doba cyklu se zkracuje, protože oba konce se tvoří při stejné manipulaci a zmetkovitost prudce klesá na krátkých linkách, kde je chyba opětovného upnutí téměř zaručena. Pro každého, kdo vyrábí brzdové potrubí ve velkém, je to rozdíl mezi procesem, který závisí na pocitu operátora, a procesem, který závisí na číslech.
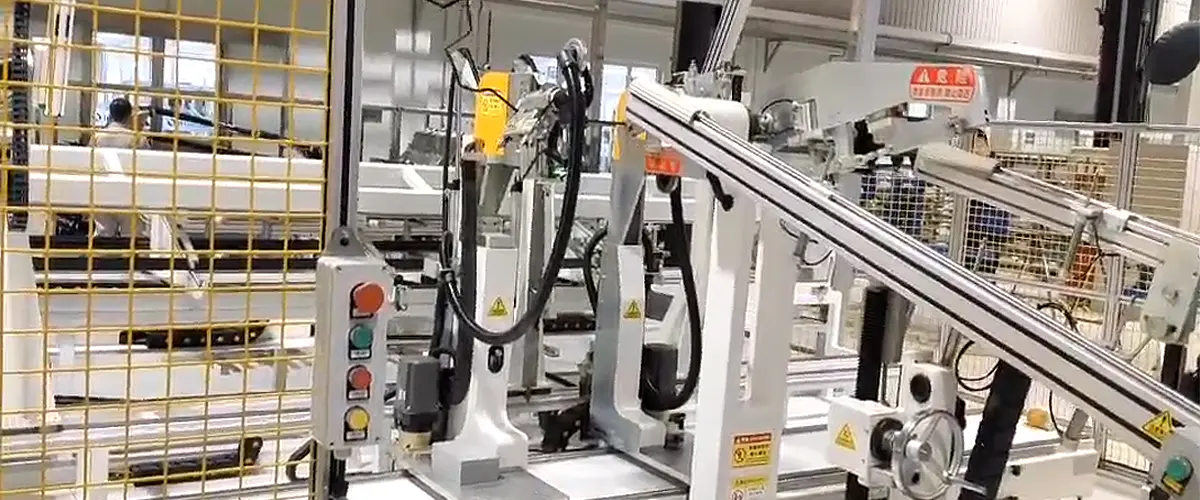
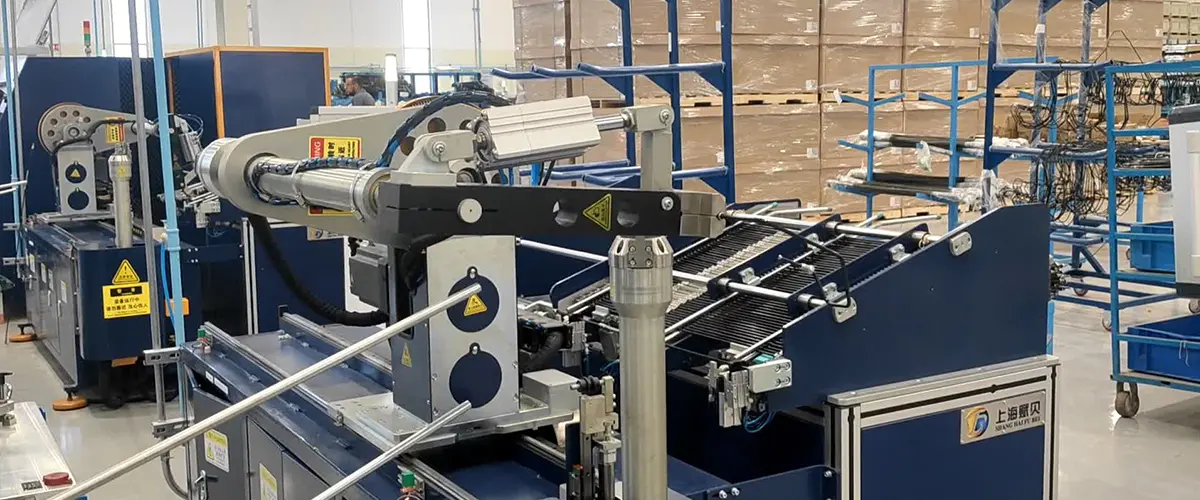
 Dvouhlavá ohýbačka trubek pro brzdové trubky Ohýbání se dvěma hlavami dokončuje oba konce v jedné upínací operaci, čímž se zkracuje doba nastavení, doba cyklu a zmetkovitost pro objemovou výrobu brzdových trubek. Zobrazit produkt →
Dvouhlavé ohýbačky nejsou jeden výrobek. Sedí na spektru od jednoduchého hydraulického stroje s ručně nastavenými polohami hlavy až po plně automatizovanou buňku. Správná volba závisí mnohem více na vzoru vaší šarže a frekvenci výměny než na hlavní ceně.
| Konfigurace | Ovládání | Typické použití | Kde to svítí |
|---|---|---|---|
| Hydraulická dvouhlavice | Manuální polohování hlavy, nožní spínač | Opravny, malé série | Jednoduché, robustní, rychle se učí |
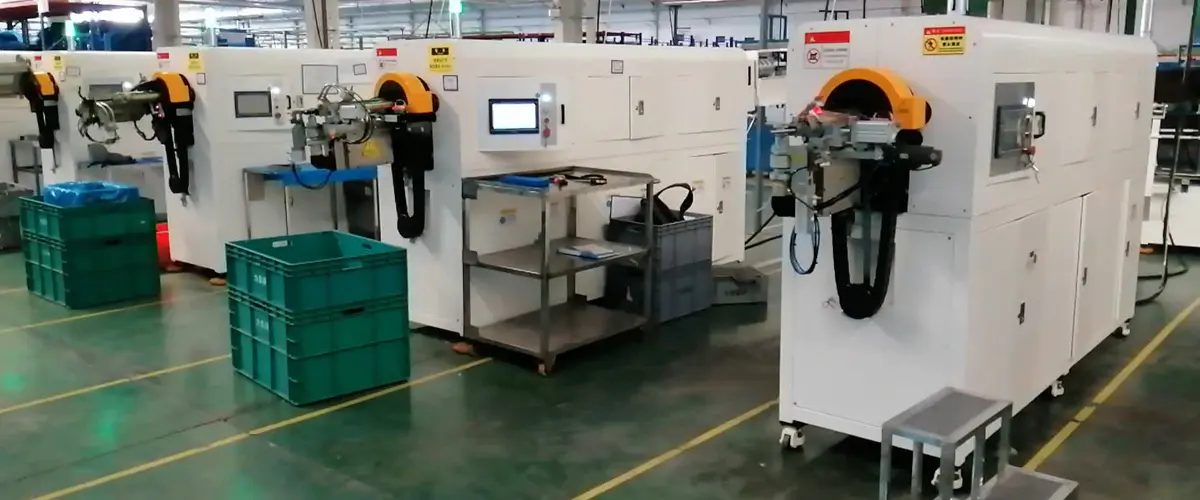
| CNC dvouhlavý | Servoosy s programy HMI | Smíšené rodiny brzdových vedení, střední objem | Opakovatelné programy, rychlé přepínání |
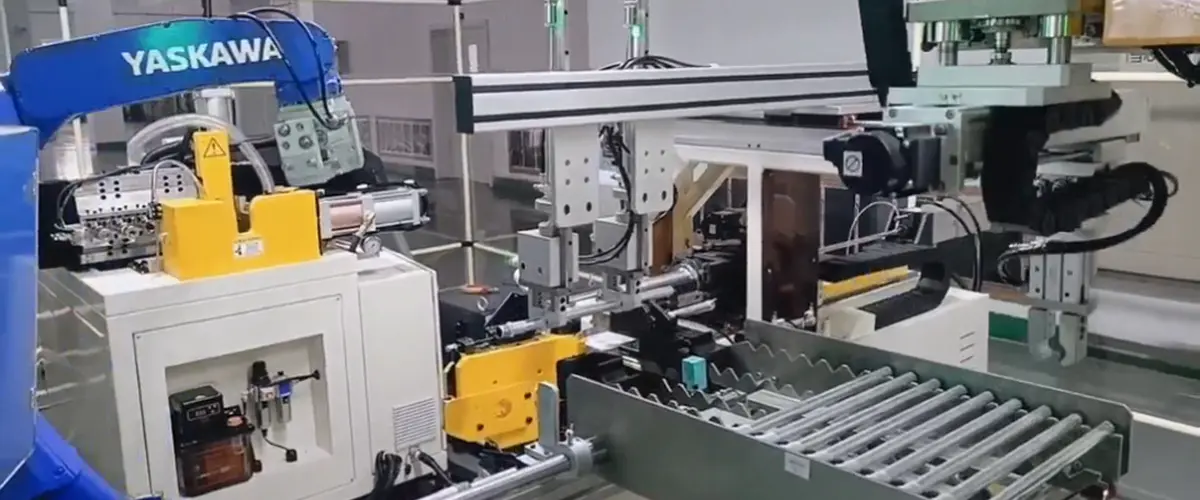
| Plně automatická dvojitá hlava | Servo plus automatická manipulace | Velkoobjemové dodávky automobilů | Stabilní časy cyklů, minimální doba dotyku |
V praxi většina výrobců brzdového vedení skončí někde uprostřed: CNC stroj, který ukládá program podle čísla dílu, takže změna je spíše stažením než rekalibrací.
Katalogy strojů mají tendenci vést s tonáží nebo počtem kusů. U brzdových potrubí jsou užitečná čísla užší a konkrétnější. Vezměte vzorek své nejtvrdší linie na jakoukoli demonstraci a trvejte na jejím spuštění.
Springback je proměnná, která lidi chytne ven. Měděno-niklová brzdová trubka je měkká a pruží méně předvídatelně než potažená ocel, takže stejná formovací trubka vytvoří na každém materiálu mírně odlišný konečný úhel, pokud to ovládací prvek nekompenzuje. Ocel s tenkým povlakem obvykle těží z trnu nebo dobře podepřené stírací botky, aby byl vnitřní rádius čistý. Tvrdší trubka toleruje menší ohyb, než utrpí povlak.
Užitková vozidla přidávají třetí materiál: nylon a PA trubku pro vzduchové brzdové okruhy, kde je trubka větší, elastičtější a daleko citlivější na upínací tlak. Logika ohýbání souvisí, ale nastavení jsou nepřenosná, takže se vyplatí porozumět skupině materiálů před nákupem nástrojů. Naše vlastní poznámky na výběr stroje na ohýbání nylonových trubek pokrýt rozdíly podrobněji.
S rostoucím objemem se omezení obvykle přesouvá z kvality ohýbání na manipulaci. CNC dvouhlavý stroj odstraňuje úsudek operátora z ohybu, ale stále potřebuje někoho, kdo naloží a vyloží každou trubku. To je bod, kdy se plně automatický stroj nebo ohýbačka integrovaná do tvářecí linky začíná vyplácet za pracnost a důslednost spíše než samotnou přesností.
Rozumná cesta je postupná. Začněte se strojem, který spolehlivě udrží vaši nejužší toleranci brzdového vedení, a poté automatizujte manipulaci kolem něj, jakmile bude proces stabilní. Nákup automatizace navíc k nestabilnímu procesu jen rychleji produkuje odpad.
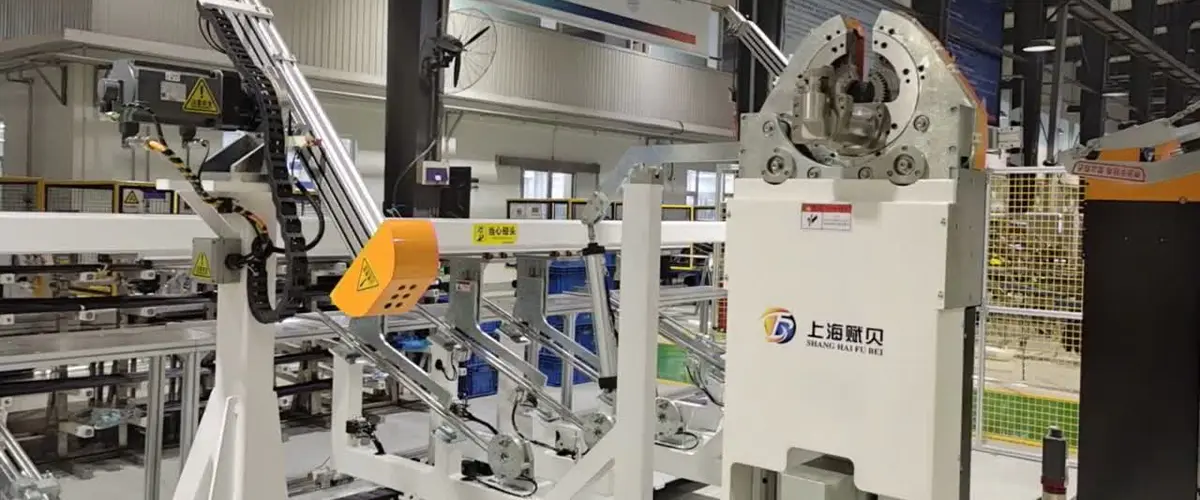
CNC dvouhlavý ohýbačka trubek pro brzdové a hydraulické vedení CNC dvouhlavá ohýbačka s automatickým nakládáním a vykládáním podporuje vysoce přesnou, velkoobjemovou výrobu brzdových a hydraulických linek, což pomáhá stabilizovat procesy před další automatizací. Zobrazit produkt → Plně automatická dvouhlavá ohýbačka trubek pro bezobslužnou výrobu Plně automatické nakládání, ohýbání na obou koncích a vypouštění podporují kontinuální velkoobjemovou výrobu trubek, čímž se snižují manuální odchylky v polohování, jakmile je proces ohýbání stabilní. Zobrazit produkt → Shanghai Fubei vyrábí zařízení pro zpracování trubek od roku 2012, pracuje ze Songjiang se servořízením, HMI a počítačovým ovládáním v celé řadě. Rodina dvouhlavých ohýbaček vyrostla ze stejného ohýbacího jádra a nyní pokrývá hydraulické, CNC a plně automatické varianty, vedle zařízení pro tvarování konců trubek, srážení hran, spřádání a krimpování a kompletní linky na tvarování trubek pro klimatizaci automobilů.
Co to znamená pro kupujícího brzdového vedení, je poměrně jednoduché: stroj, nástroje a procesní poradenství pocházejí ze stejného místa. Většina otázek, které stojí za to si před nákupem položit, se týká vaší trubky, vašich poloměrů a vzoru šarže, a dodavatel, který trubku ohýbá každý den, na ně může odpovědět spíše na základě zkušeností než ze specifikace. Více informací o společnosti je k dispozici na o stránce .
Pokud hodnotíte dvouhlavou ohýbačku trubek pro brzdové trubky, začněte tím, že změříte nejkratší linku, kterou uděláte, a na ní nejhorší poloměr. Tato dvě čísla vám odstraní většinu trhu a usnadní zdůvodnění zbývající volby.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, průmyslová zóna Shihudang, okres Songjiang, Šanghaj, Čína
autorská práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervováno Továrna na automatizované zpracování potrubí