Novinky z oboru
Domů / Novinky / Novinky z oboru / Stroj na ohýbání trubek PA: Praktický průvodce pro spolehlivou výrobu trubek
PA trubka není zvětšenou verzí měděných nebo ocelových trubek a ohýbačka PA trubek není jen ohýbačka kovů s jinou matricí. Polyamidová hadička má jiný vzor odpružení, jinou citlivost povrchu a jinou sadu poruchových režimů. Pokud jste někdy sledovali, jak se úhledně vyhlížející ohyb po otevření svorek změní ve zploštělou nebo zalomenou linii, už víte, že stroj, nástroje a nastavení musí fungovat jako jeden systém.
Strávili jsme roky budováním zařízení na zpracování trubek v Šanghaji a lekce z našeho vlastního obchodu jsou jednoduché: definovat trubku, ovládat ohyb a dokázat výsledek. Tato příručka vás provede praktickými body, o kterých diskutujeme s výrobními týmy, než se projekt ohýbání PA trubek přesune od vzorku k sériovému výstupu. Pokud chcete širší kontext, můžete si přečíst více o našem pozadí zpracování trubek .
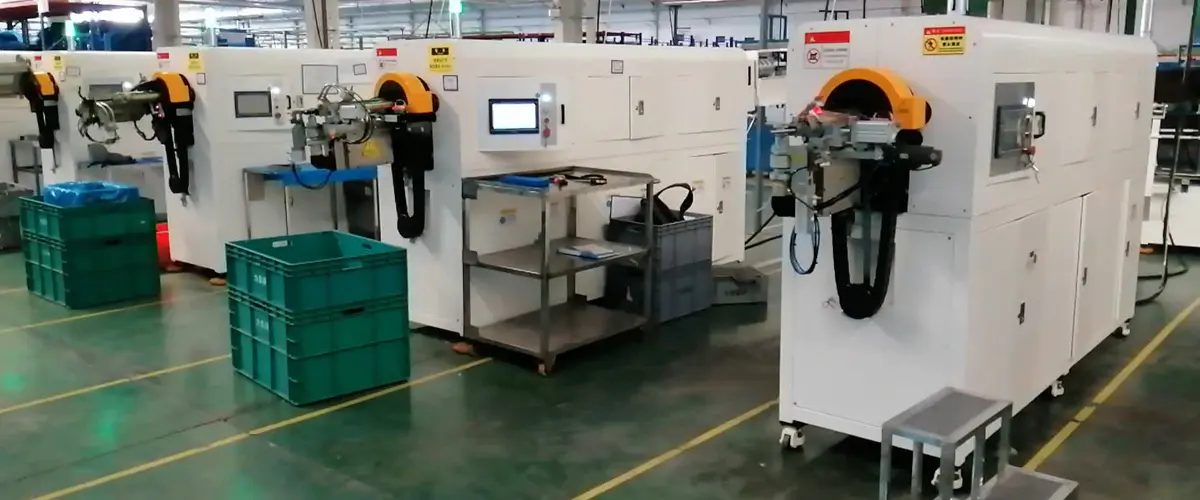
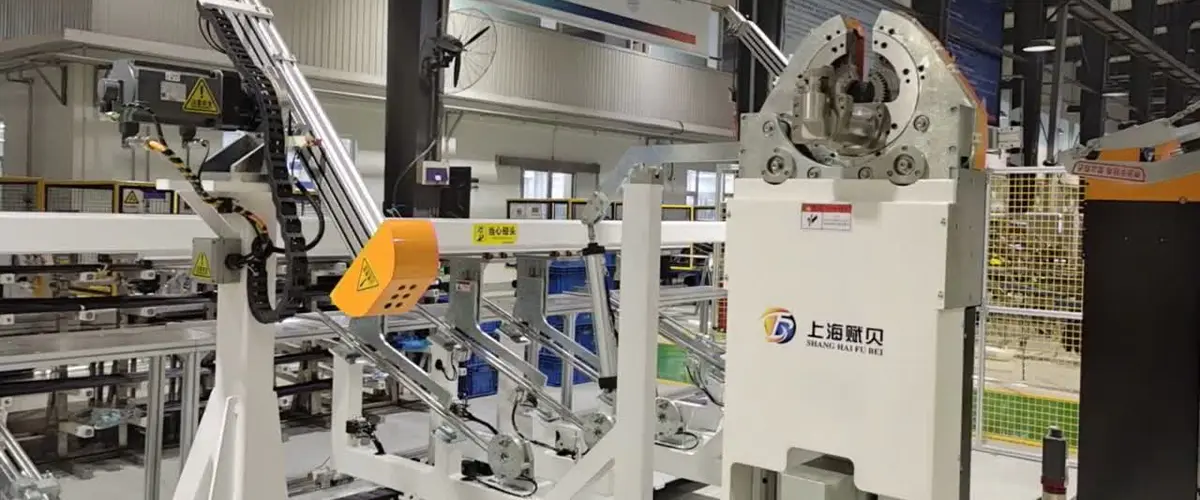
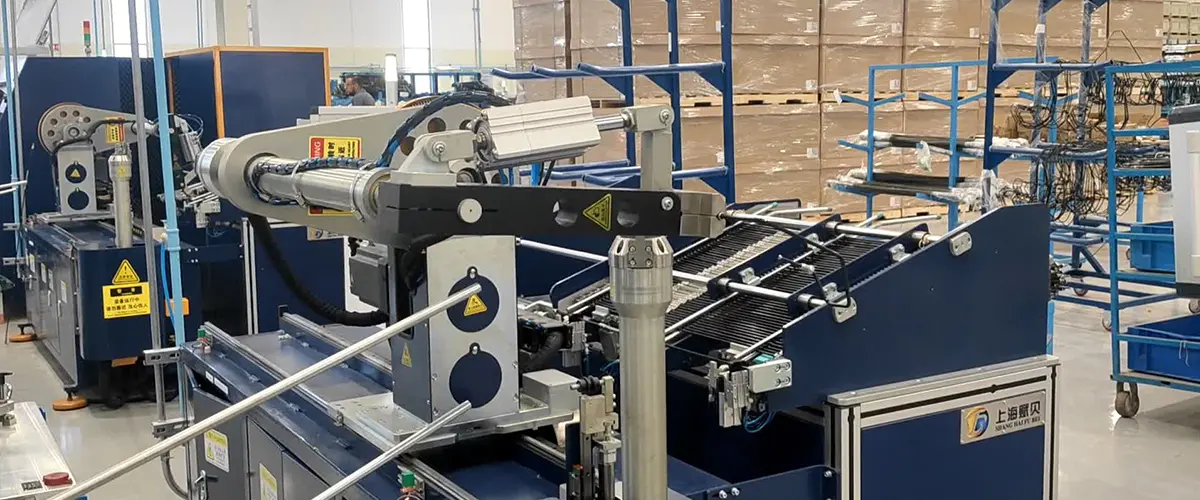
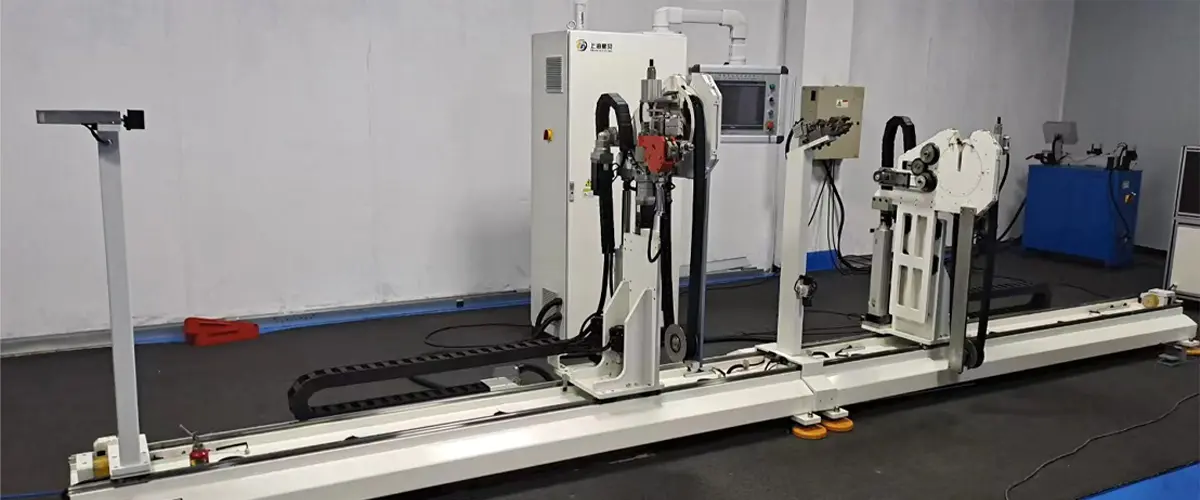
A Ohýbačka PA trubek tvaruje polyamidovou trubku řízenou sekvencí: podávání, upnutí, ohyb, vyložení. Ohýbací matrice nastavuje poloměr středové osy. Upínací matrice drží trubku proti matrici. Tlaková forma sleduje vnější stranu ohybu a pomáhá řídit tok materiálu. U některých nastavení může být použita stírací matrice nebo vnitřní podpora ke snížení zploštění a vrásnění. Rozdíl oproti PA je v tom, že materiál tlačí zpět jinak. Je elastický, citlivý na teplotu a vlhkost a často náchylnější k povrchovému značení než kov.
Na výrobním stroji není důležitou schopností pouze maximální úhel ohybu. Je to opakovatelnost: stejná délka posuvu, stejný úhel ohybu a stejná korekce zpětného odpružení u prvního dílu a tisícího dílu. Servo-řízené osy, úložiště receptur a jasné rozhraní člověk-stroj to činí praktickým. Dobře zvolený stroj by měl také umožnit operátorovi upravit upínací sílu, rychlost ohybu a kompenzaci, aniž by se každá změna stala zdlouhavým pokusem.
Polyamid je rodina, nikoli jeden materiál. PA6, PA66, PA11, PA12 a složené třídy mohou na výkresu vypadat podobně, ale v ohýbačce se chovat odlišně. Výsledek ovlivňuje tloušťka stěny, tolerance vnějšího průměru, tuhost pryskyřice, obsah vlhkosti a podmínky skladování. To je důvod, proč recept na ohyb zkopírovaný z jedné dávky může vyžadovat úpravu pro další.
Tyto vlastnosti neznemožňují PA ohnout. Dělají disciplínu při nastavení důležitější. Stroj, který dokáže udržet stabilní upínací sílu a zopakovat přesný úhel ohybu, je mnohem cennější než stroj, který nabízí pouze velkou jmenovitou kapacitu.
Když provádíme zkoušku, obvykle před posouzením stroje nebo nástrojů projdeme pěti proměnnými. Na pořadí záleží, protože změna dvou proměnných najednou může skrýt skutečnou příčinu špatného ohybu.
Po prvním článku zkontrolujte ohyb, zda nemá oválnost, ztenčení stěny, stopy a úhlovou chybu. Poté spusťte malou dávku a znovu zkontrolujte stejné body. Proces, který funguje na jednom vzorku, ale driftuje přes dvacet dílů, není připraven k výrobě.
Nástroje jsou tam, kde se dobrý stroj stává dobrým procesem. Drážka ohybové matrice by měla odpovídat průměru trubky a podpírat vnější stěnu, aniž by ji přiskřípla. Svorka a lisovací nástroje by se měly dotýkat trubky na velké ploše, protože bodové zatížení je běžným důvodem vzniku stop a deformací. Pokud je ohyb těsný nebo je trubka tenkostěnná, může být k ovládání vnitřku ohybu zapotřebí stírací matrice nebo vnitřní podpora.
U PA trubice je také důležité čisté a suché nářadí. Mazivo, které pomáhá při ohýbání kovu, může přitahovat prach nebo ovlivnit pozdější montáž, takže jakékoli mazivo by mělo být schváleno pro daný materiál a konečné použití. Ovládací prvky stroje by měly umožňovat jemné nastavení úhlu ohybu, kompenzace zpětného odpružení a délky podávání s recepturami, které lze uzamknout nebo ovládat úrovní oprávnění.

Níže uvedenou tabulku použijte jako výchozí bod pro specifikaci stroje nebo recenzi dodavatele. Nenahrazuje ohybovou zkoušku, ale pomáhá oddělit otázky, které ovlivňují výrobu, od otázek, které vypadají dobře pouze v brožuře.
| Oblast rozhodování | Co potvrdit | Proč na tom záleží |
|---|---|---|
| Specifikace trubky | Třída PA, vnější průměr, stěna, tolerance, vlhkost | Různé třídy PA pruží různě a mohou potřebovat různou podporu. |
| Geometrie ohybu | Poloměr středové osy, úhel ohybu, přímé délky, vůle | Úzké poloměry a krátké rovinky zvyšují riziko ovality a značkování. |
| Nástroje | Drážka matrice, materiál vložky, stěrač nebo vnitřní podpěra | Špatný kontakt může trubku rozdrtit, poznamenat nebo zploštit i na výkonném stroji. |
| Ovládání | Servoosy, ukládání receptur, korekce odpružení, úrovně přístupu | Opakovatelnost závisí na stabilním nastavení a řízených změnách. |
| Validace | První artikl, kontrola šarže, těsnost nebo tlaková zkouška, pokud je to nutné | Ohyb, který vypadá správně, musí ještě prokázat, že splňuje požadavky na montáž. |
Pokud porovnáváte také rodiny materiálů, tento průvodce výběrem a stroj na ohýbání nylonových trubek poskytuje užitečný kontext pro manipulaci s nástroji a trubkami.
PA trubice je běžná v automobilových kapalinových a vzduchových potrubích, klimatizačních sestavách a průmyslových pneumatických systémech, ačkoli přesná třída a schválení závisí na aplikaci. V těchto oblastech je ohýbačka zřídka posuzována samostatně. Posuzuje se podle toho, zda dokáže zajistit konzistentní ohyb, který se hodí pro další montážní krok bez přepracování.
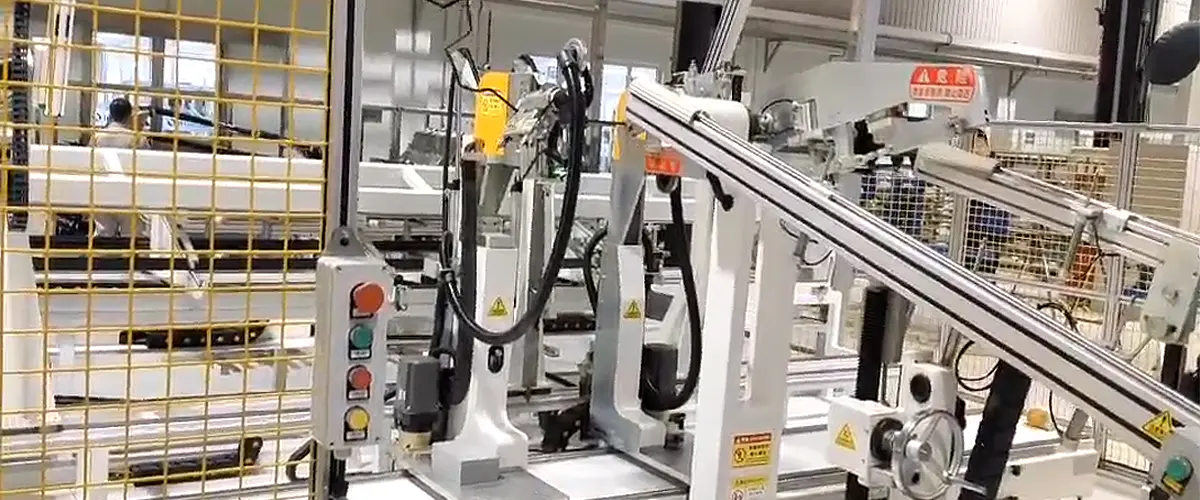
Pro výrobu plánujte stroj jako součást linky, nikoli jako ostrůvek. Zvažte, jak bude trubka naložena, jak budou hotové díly vyloženy, kde bude probíhat kontrola a jak budou zaznamenávány změny. Pokud ve stejné buňce běží několik čísel dílů PA trubek, rychlé změny receptury a jasná identifikace nástrojů mohou ušetřit více času než malé zvýšení maximální rychlosti ohybu.
Údržba není okouzlující, ale je to místo, kde se zabrání mnoha problémům s ohybem. Na začátku každé směny zkontrolujte nástroje, zda nejsou opotřebené, vyleštěné a nánosy. Podívejte se na upínací vložky pro řezy nebo zploštění. Ujistěte se, že vodítko podávání je vyrovnáno a že senzory jsou čisté. Uchovávejte si malý protokol kontrol úhlu ohybu a změn kompenzace, aby byl posun viditelný dříve, než se stane šrotem.
Operátoři by také měli vědět, jak vypadá dobrý ohyb pro každé číslo dílu. Mírná stopa může být kosmetická na jedné zkumavce a odmítnutí na druhé. Jasné akceptační vzorky, dobré osvětlení a krátká cesta eskalace pro pochybné díly dělají pro kvalitu více než dlouhý manuál, který nikdo nečte.
Výběr stroje na ohýbání PA trubek je skutečně otázkou vhodnosti: zapadá mezi trubku, nástroje, řídicí systém a výrobní rutinu. Začněte s výkresem trubky a ohybu, proveďte pečlivou zkoušku a před zvětšením ověřte malou dávku. Pokud nám zašlete vzorek trubky, nákres ohybu a cílovou dobu cyklu, můžeme vám pomoci propracovat praktické detaily a vybrat konfiguraci, která se hodí pro vaši práci.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budova A, č. 299 Tangming Road, průmyslová zóna Shihudang, okres Songjiang, Šanghaj, Čína
autorská práva © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Rezervováno Továrna na automatizované zpracování potrubí